

Hitra izbira materiala
Pri izbiri filamenta je najpomembneje, za kaj boste izdelek uporabljali. Za dekoracijo lahko izberete PLA, za uporabne dele PETG, za izdelke na prostem ASA, za prožne dele pa TPU. Spodaj so tudi materiali za zahtevnejše izdelke.
Oznaka CF pomeni dodatek ogljikovih vlaken, GF pa steklenih. Takšni filamenti obrabljajo navadne medeninaste šobe; običajna izbira je šoba iz kaljenega jekla. Lastnosti so odvisne tudi od osnovnega polimera in proizvajalca.
Ta pregled pomaga pri začetni izbiri, ne pove pa, koliko obremenitve bo prenesel vaš izdelek. Pri pomembnih mehanskih delih preverite tehnični list filamenta in preizkusite natisnjen kos.
PLA: običajni, mat, svilnati, HS/HF in PLA-CF
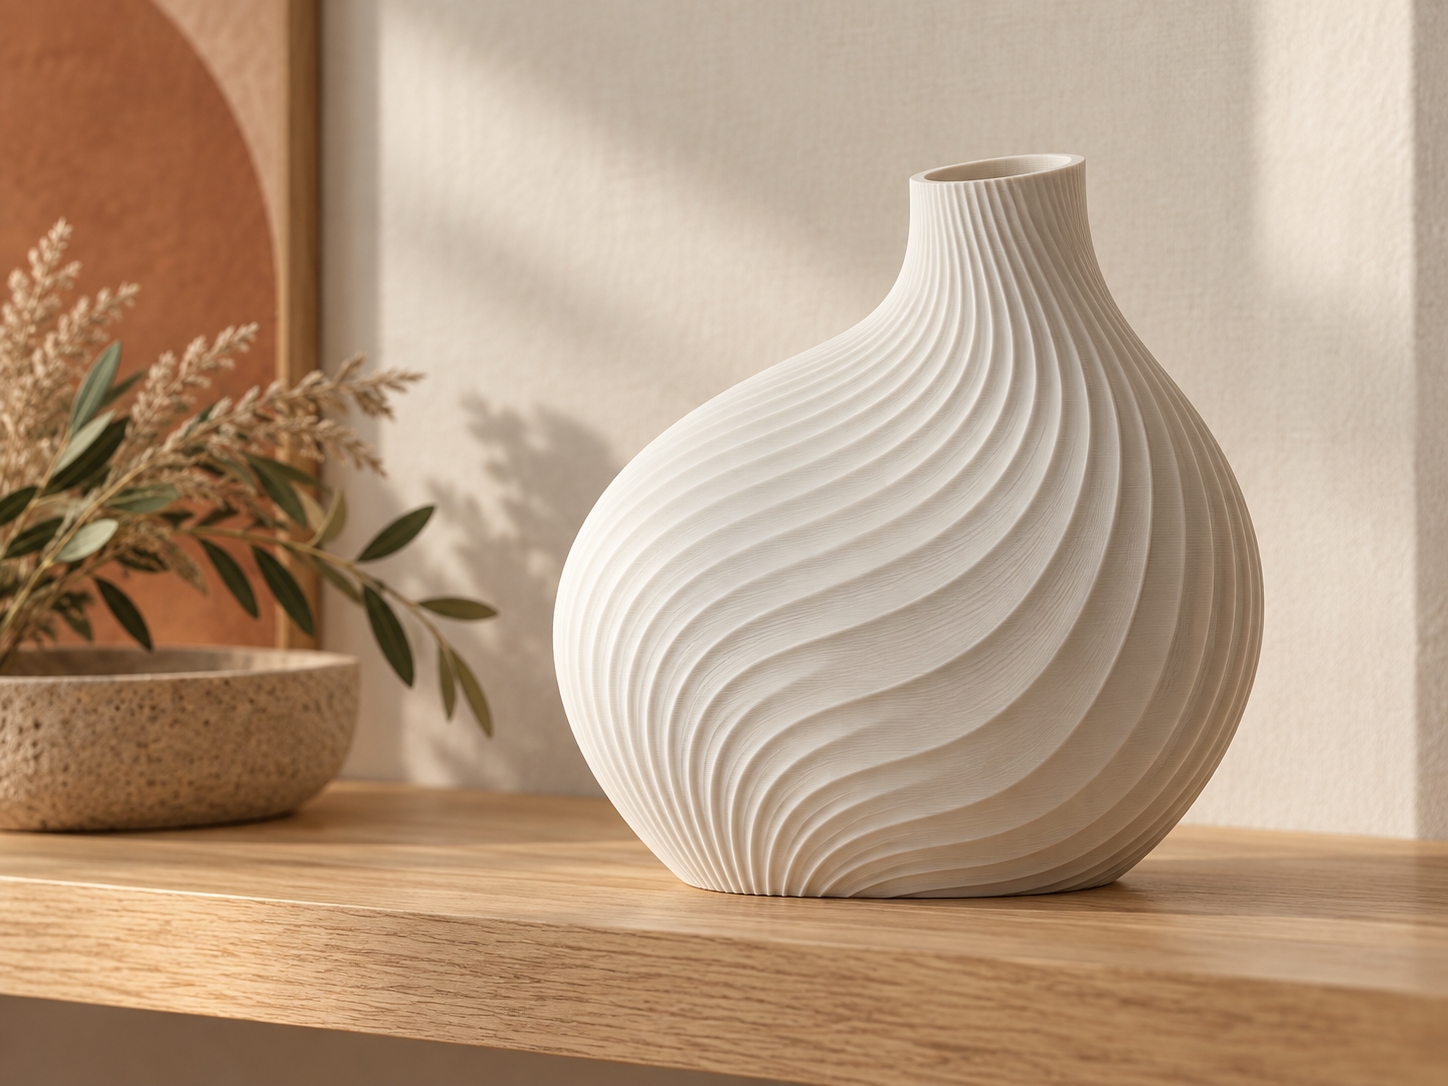
PLA je dobra izbira za prve poskuse. Med tiskanjem se razmeroma malo krči, lepo pokaže podrobnosti in ne zahteva zaprte komore. Primeren je za figurice, makete, dekoracijo in vizualne prototipe.
Mat PLA ima manj sijočo površino, na kateri so plasti pogosto manj opazne. Svilnati PLA (PLA Silk) ima izrazit sijaj in je primeren predvsem za dekorativne izdelke. Pri nekaterih različicah počasnejši tisk zunanjih sten izboljša sijaj; za zahtevnejše mehanske dele preverite lastnosti konkretnega filamenta, saj se formulacije razlikujejo.
PLA HS/HF (high speed oziroma high flow) je izdelan za hitrejši tisk oziroma večji pretok; dejanska hitrost je odvisna tudi od tiskalne glave. Pri dobro nastavljenem hlajenju lahko PLA HS/HF natisne tudi zelo velike previse in lepe površine nad podporami. Tiskamo ga lahko pri razmeroma nizki temperaturi in ga hitro ohladimo, zato se podpora in izdelek običajno ne sprimeta tako močno. Razmik med podporo in izdelkom je lahko manjši kot pri mnogih drugih filamentih, vendar ga nastavljajte s poskusnim tiskom: premajhen razmik oteži odstranitev podpore.
PLA-CF vsebuje ogljikova vlakna: kos je lahko bolj tog in mat videza, vendar zato še ni nujno bolj odporen proti udarcem ali vročini. Za PLA-CF uporabite šobo iz kaljenega jekla ali drugo šobo, odporno proti obrabi.
Omejitev: na soncu se kos lahko segreje in zmehča, UV-sevanje pa mu sčasoma poslabša lastnosti. PLA tudi ni primeren za vroč avtomobil ali bližino vira toplote.
Praktičen nasvet: Za prvi preizkus uporabite običajni PLA in preverite oprijem prve plasti. Za manj opazne plasti izberite mat PLA, za sijaj svilnati PLA. Če želite tiskati hitreje, preverite profil za točno določeni PLA HS/HF.
PETG, PETG HS/HF in PETG-CF

PETG je pogosto naslednji korak po PLA, kadar potrebujete žilavost in dober oprijem med plastmi. Primeren je za ohišja, držala in druge uporabne dele. Fotografija prikazuje ohišje za elektroniko, pri katerem so poleg materiala pomembni še odprtine za priključke in pritrditev vezja.
Med ločenimi deli modela lahko nastanejo tanke nitke. Površine nad podporami so pri PETG pogosto bolj hrapave in z več nepravilnostmi kot pri PLA, zlasti ob večjih previsih. PETG se lahko na gladko PEI podlago prime tako močno, da jo pri odstranjevanju poškoduje. Tanka plast primernega lepila tu pomaga predvsem kot ločilna plast, ne za boljši oprijem. Če so na natisnjenem delu drobne luknjice, filament posušite po navodilih proizvajalca.
PETG HS/HF (high speed oziroma high flow) je različica za hitrejši tisk oziroma večji pretok, če to dopušča oprema. PETG-CF vsebuje ogljikova vlakna; običajno je bolj tog, ni pa samodejno močnejši v vseh smereh. Tiskajte ga s šobo iz kaljenega jekla ali drugo šobo, odporno proti obrabi. PETG-CF in PET-CF imata različno osnovo.
Praktičen nasvet: Če med ločenimi deli nastajajo nitke, preverite temperaturo šobe in retrakcijo. Če so na izdelku drobne luknjice, filament posušite po navodilih proizvajalca. Na gladki PEI podlagi uporabite priporočeno ločilno plast in počakajte, da se kos ohladi, preden ga odstranite.
PET, PET-CF in PET-GF
PET in PETG sta sorodna poliestra, vendar ne gre za isti filament. PETG je PET, katerega sestava je spremenjena z glikolom. PET je na voljo tudi kot samostojen filament; njegove lastnosti in nastavitve tiskanja so odvisne od konkretnega izdelka.
PET-CF vsebuje ogljikova vlakna, PET-GF pa steklena. Obe različici sta namenjeni predvsem bolj togim tehničnim kosom. Lahko zahtevata precej drugačne temperature kot običajni PET ali PETG, zato uporabite profil proizvajalca in šobo iz kaljenega jekla oziroma drugo šobo, odporno proti obrabi. Filament po potrebi posušite.
Praktičen nasvet: PET in PETG imata različne nastavitve tiskanja. Če prvič tiskate z materialom PET, začnite s profilom za točno ta filament, ne s shranjenim profilom za PETG.
TPU

TPU je prožen material za tesnila, mehke ročaje, nedrseče nogice in dele, ki se morajo pri uporabi upogibati ali stiskati. Ob udarcu lahko del energije tudi ublaži. Kako mehak bo natisnjen kos, je odvisno od trdote filamenta po Shoreu, debeline sten in njegove oblike.
Na fotografiji je mrežasta oblika iz TPU. Tak kos se lahko stisne tudi zaradi odprte strukture; iz istega filamenta natisnjena polna plošča bi se pri enaki obremenitvi odzivala drugače. Pri zasnovi zato upoštevajte, v katero smer in koliko se mora izdelek upogibati. Če bo del pogosto upognjen ali stisnjen, je smiselno najprej natisniti manjši vzorec in preveriti, ali ustrezata njegova prožnost in oblika.
TPU tiskamo veliko počasneje kot PLA ali PETG. Za običajne profile je največji prostorninski pretok pogosto le približno 2–5 mm³/s; primerna nastavitev je odvisna od trdote TPU, tiskalne glave in izbranega filamenta. Če se na izdelku pojavijo drobne luknjice ali je površina neenakomerna, preverite, ali je filament navlažen, in ga po potrebi posušite po navodilih proizvajalca.
Praktičen nasvet: Začnite s profilom za točno svoj TPU in nizkim največjim prostorninskim pretokom. Če so na vrhnjih ploskvah vrzeli med črtami, lahko količino iztisnjenega materiala povečate za nekaj odstotkov in preverite poskusni tisk. Nastavitev se glede na program imenuje extrusion multiplier, flow ratio ali flow rate.
ABS, ABS-GF in ABS-CF


ABS je žilav material za ohišja, nosilce in dele, ki morajo prenesti več toplote kot PLA ali PETG. Na fotografiji je primer držala za telefon v avtomobilu. ABS lahko brusimo in ga ob primerni opremi gladimo z acetonom.
ABS se krči ob ohlajanju. Če se izdelek med tiskom hladi prehitro ali neenakomerno, se lahko dvignejo vogali ali ločijo plasti. Zato pomaga ogrevana podlaga in topla zaprta komora; pri večjih kosih je lahko potrebna tudi ogrevana komora.
ABS-GF vsebuje steklena, ABS-CF pa ogljikova vlakna. Dodatki lahko povečajo togost in zmanjšajo zvijanje, vendar lahko spremenijo tudi žilavost in oprijem med plastmi. Za tisk uporabite šobo iz kaljenega jekla ali drugo šobo, odporno proti obrabi.
Pri segrevanju ABS nastajajo hlapne organske spojine (VOC) in zelo drobni delci; med izpusti so lahko zdravju škodljive snovi. Poskrbite za odvajanje zraka iz komore ali za filter, ki odstranjuje tako delce kot pline, ter za ustrezno prezračevanje prostora. Sama zaprta komora ne odstrani izpustov.
Praktičen nasvet: Pri velikem kosu preverite oprijem prve plasti in med tiskom ne odpirajte komore. Po koncu počakajte, da se izdelek v komori postopno ohladi.
ASA in ASA-GF

ASA je soroden ABS, vendar bolje prenaša UV-sevanje in vremenske vplive. Zato je primeren za zunanja ohišja, oznake in nosilce. Na fotografiji je primer krmilnice za ptice.
Na trgu obstaja tudi ASA-GF, ASA z dodatkom steklenih vlaken za bolj toge dele. Za ASA-GF uporabite šobo iz kaljenega jekla ali drugo šobo, odporno proti obrabi. Odpornost na sonce in mehanske lastnosti preverite v podatkih izbranega izdelka.
Tudi ASA se ob ohlajanju krči; prehitro ali neenakomerno ohlajanje lahko zvije kos. Uporabite ogrevano podlago in toplo zaprto komoro, pri zahtevnejših kosih po potrebi ogrevano komoro. Pri segrevanju ASA nastajajo hlapne organske spojine (VOC) in zelo drobni delci, zato poskrbite za primerno odvajanje zraka oziroma filtracijo delcev in plinov ter prezračevanje.
Praktičen nasvet: Če se pri večjem kosu vogali dvigujejo, preverite prvi sloj in temperaturo v komori; izogibajte se prepihu in kos po tiskanju ohlajajte postopoma.
PEBA
PEBA (polieter blok amid) je prožen material z dobrim vračanjem energije: po stisku ali upogibu se hitro vrne v prvotno obliko. To je uporabno pri izdelkih, pri katerih želimo izrazit odboj, na primer pri 3D-natisnjeni žogi. Če je cilj predvsem ublažiti udarec, je pogosto primernejši TPU. Dejanski odziv je odvisen od vrste filamenta in zasnove izdelka.
Filamenti PEBA se med seboj precej razlikujejo. Temperaturo, sušenje in hitrost tiskanja določite po profilu proizvajalca za izbrani filament.
Praktičen nasvet: Pri žogi ali drugem odbojnem izdelku začnite s priporočeno temperaturo za svoj PEBA, nato pa na manjšem vzorcu primerjajte dve debelini stene ali dve notranji strukturi. Na odboj namreč vpliva tudi zasnova, ne samo material.
PC (polikarbonat)
PC (polikarbonat) izberemo za dele, pri katerih sta pomembni trdnost in odpornost proti vročini. Čisti PC in različne mešanice PC nimajo enakih lastnosti; tudi zahtevnost tiska in odpornost končnega kosa sta odvisni od izdelka.
Običajno so potrebne visoke temperature šobe in podlage, sušenje filamenta in zaprta komora. Preverite najvišjo dovoljeno temperaturo tiskalne glave in uporabite podlago, ki jo priporoča proizvajalec filamenta.
Praktičen nasvet: Pred nakupom primerjajte priporočeno temperaturo izbranega PC z zmogljivostjo svojega tiskalnika. Če tiskalna glava ne doseže potrebne temperature, izberite drugo mešanico ali drug material.
PA (najlon), PA-CF in PA-GF
PA oziroma poliamid vključuje več vrst, med njimi PA6, PA11 in PA12. Pogosto ga uporabljamo za zobnike, drsne dele in izdelke, izpostavljene udarcem ali obrabi. Različne vrste PA se lahko precej razlikujejo.
PA vpija vlago, zato je filament pred tiskom pogosto treba posušiti; navlažen filament lahko povzroči drobne luknjice in slabše mehanske lastnosti. Vlaga lahko tudi po tiskanju vpliva na mere in obnašanje kosa. Pod stalno obremenitvijo se lahko PA sčasoma deformira; temu pravimo lezenje. Količina lezenja je odvisna od vrste PA, sestave, vlage, temperature in obremenitve. Nekateri posebni PA imajo dobro odpornost proti lezenju, zato pri nosilnih delih preverite podatkovni list in izdelek preizkusite.
PA-CF vsebuje ogljikova vlakna, PA-GF pa steklena. Dodatek običajno poveča togost in lahko zmanjša zvijanje med tiskom, vendar ne zagotavlja večje trdnosti v vseh smereh. Za obe različici uporabite šobo iz kaljenega jekla ali drugo šobo, odporno proti obrabi.
Praktičen nasvet: PA pred tiskom posušite po navodilih proizvajalca. Če bo kos stalno obremenjen, preverite podatke o lezenju za izbrani PA in ga preizkusite pri dejanski obremenitvi.
Materiali na hitro: temperature in pretok
Temperature šobe in podlage so okvirne. Toplotna odpornost pove približno, pri kateri temperaturi lahko natisnjen izdelek pod obremenitvijo začne izgubljati obliko; ni temperatura šobe. Največji prostorninski pretok je količina materiala, ki ga tiskalna glava lahko stali v sekundi, in omejuje hitrost tiskanja. Vrednosti so orientacija za običajne filamente in tiskalnike; profil svojega filamenta in tehnični list imata prednost.
Za ABS, ASA, PC in PA lahko lepilo na podlagi pomaga pri oprijemu ali pri odstranjevanju izdelka, odvisno od uporabljene podlage. Pri PETG na gladki PEI podlagi ga uporabljamo predvsem kot ločilno plast, da pri odstranjevanju izdelka ne poškodujemo površine. Vedno preverite navodila za svojo podlago.
| Material | Šoba | Podlaga | Toplotna odpornost* | Pretok** | Na kaj paziti |
|---|---|---|---|---|---|
| PLA | 190–230 °C | 45–65 °C | okoli 55 °C | 12–25 mm³/s | Izogibajte se vročini in dolgotrajnemu soncu |
| PETG | 220–260 °C | 70–90 °C | okoli 70 °C | 8–18 mm³/s | Na gladki PEI podlagi uporabite ločilno plast |
| PET | po profilu izdelka | po profilu izdelka | po podatkovnem listu | po profilu izdelka | Ne uporabite samodejno profila za PETG |
| TPU | 190–250 °C | 30–65 °C | po podatkovnem listu | 2–5 mm³/s | Bistveno počasnejši tisk |
| ABS | 240–280 °C | 90–110 °C | okoli 85–100 °C | 10–16 mm³/s | Topla komora, po potrebi lepilo, odvajanje izpustov |
| ASA | 240–270 °C | 90–110 °C | okoli 95 °C | 10–16 mm³/s | Topla komora, po potrebi lepilo, odvajanje izpustov |
| PEBA | po profilu izdelka | po profilu izdelka | po podatkovnem listu | po profilu izdelka | Preverite sušenje in zasnovo kosa |
| PC in mešanice PC | 250–310 °C | 90–120 °C | npr. okoli 115 °C za PC Blend | 6–10 mm³/s | Preverite tiskalno glavo in priporočeno lepilo |
| PA | 240–290 °C | 70–110 °C | po podatkovnem listu | 8–12 mm³/s | Sušenje in primerna podlaga oziroma lepilo |
* Številke za toplotno odpornost so zaokroženi primeri iz podatkov posameznih proizvajalcev, ne jamstvo za vse izdelke in vse obremenitve. Zlasti pri prožnih materialih, PET in PA preverite podatek za svoj filament. ** Razponi pretoka so okvirni; zgornji meji 25 mm³/s za PLA in 18 mm³/s za PETG vključujeta hitrejše profile HS/HF z ustrezno opremo. Dejanski pretok omejujejo tudi tiskalna glava, šoba in temperatura.
Preden izberete filament, preverite še tri stvari
- Okolje: bo izdelek na soncu, v vročem avtomobilu, vodi ali v stiku s kemikalijami?
- Obremenitev: mora biti izdelek tog, žilav, prožen ali odporen proti obrabi? Upoštevajte tudi smer tiskanja.
- Oprema: ali tiskalnik doseže potrebno temperaturo in ali imate primerno podlago ter zaprto komoro, če jo material zahteva?
Če bo izdelek v stiku s hrano ali uporabljen v medicini oziroma na drugem področju s posebnimi zahtevami, oznaka materiala ni dovolj. Preveriti je treba lastnosti filamenta, način izdelave in zahteve, ki veljajo za končni izdelek.
